 JA
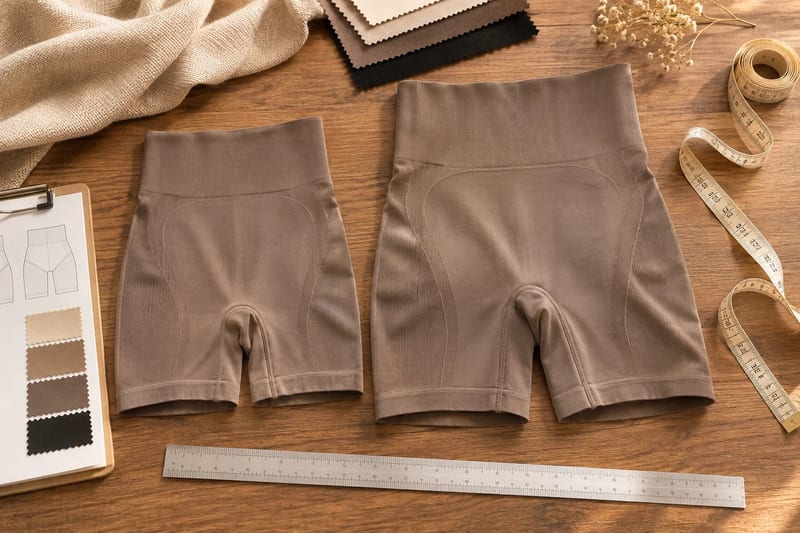
補整下着の量産寸法許容差は、製品の各測定箇所について、目標寸法からどこまでの差を認めるかを、発注者と製造側が事前に合意するための基準です。まず着用感や機能に影響する箇所を洗い出し、測定位置・製品の状態・測り方・許容範囲・判定方法を一組で決めることが重要です。
すべての箇所に同じ許容差を適用すれば管理は簡単ですが、伸縮性や縫製構造、サイズへの影響は部位ごとに異なります。万能な数値を探すのではなく、承認サンプルと量産条件を踏まえて部位別に根拠を確認し、規格外が出た場合の扱いまで仕様書に残しましょう。
衣料品の寸法許容差は何のために設けるのか
寸法許容差の目的は、量産品を目標寸法に対してどう評価し、どの条件で受け入れ可否を判断するかを明確にすることです。生地の伸縮、縫製や仕上げ、測定時の置き方などにより、製品の測定値には差が生じ得ます。その差を、担当者の感覚だけで判断しないために基準を設けます。
補整下着では、平置き寸法が小さいほど補整力が高い、あるいは目標寸法内なら必ず着心地がよい、とは限りません。素材の伸びと戻り、切り替えや縫い目の配置、着用する体型との関係も影響します。寸法規格はフィットや機能を確認する手段の一つであり、着用評価の代わりではありません。
また、裁断工程の精度に関する説明を、そのまま製品完成後の許容差に置き換えることもできません。縫製や仕上げを経た完成品の、どの箇所をどの状態で測るのかを別途定義する必要があります。
発注前には、少なくとも次の資料を対応づけます。
- 品番、サイズ、仕様書の版、承認サンプルの識別情報
- サイズ別の完成品目標寸法と、各箇所の許容範囲
- 測定箇所を示す図、起点・終点、測定方向
- 測定前の製品状態、置き方、伸ばし方と記録方法
- 規格外や判定境界付近の値が出た際の対応と承認者
承認サンプルの実測値と仕様書の目標値が異なる場合は、どちらを量産の基準とするかを明確にします。サンプルを承認した事実だけで、寸法表の曖昧さが自動的に解消されるわけではありません。
一律の許容差と部位別の許容差、どちらが妥当か
一律の許容差は寸法表を簡潔にできますが、すべての箇所に同じ根拠を示せる場合に限って検討すべきです。通常は、着用時の影響、構造、測定のしやすさを確認し、必要に応じて部位別に設定するほうが説明しやすくなります。
| 比較する観点 | 一律の許容差 | 部位別の許容差 |
|---|---|---|
| 管理のしやすさ | 表を簡潔にしやすい | 項目ごとの設定と版管理が必要 |
| 製品との適合性 | 重要な開口部や構造の違いを見落とすおそれがある | 箇所ごとの着用上の影響や測定方法を反映しやすい |
| 設定時の確認 | 同じ範囲を適用できる根拠が全箇所に必要 | 各範囲の根拠と実際の測定可能性が必要 |
| 判定時の注意 | 管理が簡単でも、フィットを保証するものではない | 複雑にしすぎると測定・転記ミスにつながる |
例えば、ウエストや裾口などの開口部と、身頃の長さでは、寸法のずれが着用時に現れる形が異なります。ボディスーツの股部分を含む長さ、補整ショーツのウエスト幅、キャミソールの身幅も、同じ測定手順では扱えません。ゴムや縫い代の構造によっては、どこを基準に測るかが結果に大きく関わります。
部位別に検討するときは、次の順で整理すると実務的です。
- 重要度を決める。 着脱、食い込み、ずれ、見た目などに関係する箇所を、製品設計と着用確認に照らして特定します。
- 構造を確認する。 生地の伸び方向、縫い合わせ、ゴム、肩ひもなどが測定値にどう関係するかを確認します。
- 測定の再現性を確かめる。 同じ製品を担当者が合意した手順で測り、測り方の違いによるばらつきを把握します。
- 範囲を協議する。 サンプル評価と量産の実態を踏まえ、上限・下限が着用上も製造上も説明できるかを確認します。
- サイズごとに見直す。 同じ許容範囲を全サイズに適用する場合も、その影響と妥当性を確認します。
上側と下側の影響が異なる箇所では、上下非対称の許容範囲を協議する方法もあります。ただし、厳しい範囲を記載するだけでは品質は確保できません。その範囲を決めた理由、測れる方法、規格外時の処置を併せて合意することが必要です。
工場と検品担当者が共有すべき測定箇所の定義
同じ「ウエスト幅」という名称でも、上端を直線で測るのか、別の位置で測るのかが異なれば結果は比較できません。寸法表の名称だけに頼らず、製品図に線を引き、起点・終点・方向・状態を記載します。
図と文章で曖昧さをなくす
測定箇所ごとに、次の点を仕様書に含めます。
- 起点と終点: 縫い目、端、切り替えなど、誰でも確認できる基準
- 測る方向: 横方向の直線、縫い目に沿った長さなど
- 平置きか周囲寸法か: 平置き幅を記録するのか、周囲寸法として扱うのか
- 製品の整え方: 表裏、前後、しわ、縫い目や開口部の合わせ方
- 伸ばし方: 自然な状態で測るのか、指定した方法で伸ばすのか
- 付属部分の扱い: 肩ひも、ホック、ゴム、折り返しなどを測定に含めるか
平置き幅を周囲寸法として計算する場合も、単純な換算が対象の構造に適切か、仕様書上の表記と一致するかを確認します。曲線や立体的な構造を、別の方法で測った数値と同じものとして扱わないことが大切です。
補整アイテムごとに確認したい点
ボディスーツでは、肩から股部分までの経路を測る際、肩ひもの調節位置や留め具の状態を決めます。補整ショーツでは、ウエストや裾口をどの端からどの端まで測るか、ゴム部分を引っ張るかを明確にします。キャミソールや補整ワンピースでも、肩ひもの有無や調節状態によって丈の定義が変わります。
生地を伸ばして測る項目は、特に担当者間の差が出ないよう注意が必要です。「軽く伸ばす」だけでは解釈が分かれます。伸ばした状態の寸法が必要なら、適用する方法、使用する器具、力のかけ方、読み取るタイミングを確認し、実行できる形で記載します。定義できない場合は、曖昧な測定値を合否基準にしないよう、工場と測定方法から協議します。
量産前には、発注者、工場、外部検品を使う場合はその担当者も、同一の図と手順を参照しているか確認しましょう。図の更新後に古い寸法表が残ることもあるため、測定図と寸法表の版を対応させておきます。
コンディショニングと測定の不確かさをどう扱うか
寸法を比べるには、測定前の製品状態と測定条件をそろえることが重要です。仕上げ直後の製品と、異なる状態で保管された承認サンプルを、そのまま同条件の測定値として比較してはいけません。
ここでいうコンディショニングとは、測定前の製品を、適用する方法で定めた状態に整えることです。何が必要かは対象製品と測定方法によります。温湿度、仕上げ後から測定までの扱い、包装から出した状態などについて、実際に適用する手順と記録方法を確認します。
繊維の試験環境に関する規格としてISO 139がありますが、その存在だけで完成衣料の共通許容差や、すべての工場内検品手順が決まるわけではありません。規格を参照する場合は、適用する版、対象範囲、実際の測定方法との関係を確認してください。
測定の不確かさとは、測定結果に伴う疑わしさの程度を表す考え方です。測定者、器具、製品の置き方や伸縮性などが結果に関係し得ます。実務上は、少なくとも次を決めておくと、境界付近の値を扱いやすくなります。
- 使用する測定器具と、目盛りの読み取り・記録方法
- 測定者間で方法をそろえるための確認方法
- 許容範囲の境界に近い値が出た場合の再確認手順
- 不確かさを判定にどう考慮するか、またはどの判定基準を用いるか
- 初回値と再測定値の両方を残す方法
判定前に測定の不確かさや判断ルールを合意していない場合、後から都合よく一定量を差し引いたり、範囲を広げたりしてはいけません。詳細な評価が必要な箇所では、測定に詳しい担当者に相談します。すべての項目に複雑な文書を作るよりも、重要箇所の測定方法と判定根拠を明確にすることが先決です。
目標値・許容限界・偏差を正しく読むには
寸法記録では、目標値、許容範囲、実測値、偏差を区別します。偏差は実測値から目標値を引いた差であり、プラスなら目標より大きく、マイナスなら小さいことを示します。
| 項目 | 意味 | 確認すること |
|---|---|---|
| 目標値 | 設計上、完成品に求める寸法 | 品番・サイズ・版に対応しているか |
| 許容範囲 | 合意した下限から上限までの範囲 | 上下対称か、非対称か |
| 実測値 | 定めた方法で実際に測った値 | 製品状態と測定方法が一致するか |
| 偏差 | 実測値から目標値を引いた差 | 符号を含め、許容範囲と照合するか |
| 判定 | 合意済みのルールに基づく結果 | 測定の不確かさや再確認をどう扱うか |
許容差が上下対称なら、目標値から同じ幅で下限と上限を求めます。非対称なら、下側と上側の許容差をそれぞれ目標値に適用します。偏差欄だけを見て符号を読み違えたり、サイズ違いの目標値と照合したりしないよう、単位と列名も統一しましょう。
寸法表で「許容差」と書かれていても、そこに記載されているのが目標値からの差なのか、すでに計算された下限・上限なのかは表によって異なります。発注者と工場が同じ解釈をしているか、表の例示や記入要領で確認します。
記録は箇所ごと、製品ごとに残します。異なる箇所の偏差を平均して相殺したり、複数製品の平均が範囲内だから個々の規格外を無視したりすることは避けます。また、数値上は範囲内であっても、適切な着用感を単独で証明するものではありません。
寸法許容差の策定を相談できる補整下着メーカーの選び方
相談先には、単に「製造できる」と答えるだけでなく、完成品の測定箇所と判定方法を一緒に具体化できるかを確認します。発注者が着用上の優先事項を示し、製造側が構造や量産測定上の制約を説明できる関係が望まれます。
比較時には、次の質問が役立ちます。
- 希望するアイテムについて、サイズ表と測定図を作成・確認できますか。
- 素材、伸び方向、縫製構造を踏まえ、重要箇所と測定方法を協議できますか。
- 承認サンプルと量産品で、同じ測定条件を適用できますか。
- 測定記録には個別の実測値、偏差、使用した仕様書の版が残りますか。
- 境界付近や規格外の測定値について、再確認、原因調査、報告をどう行いますか。
- 素材や仕様の変更時、寸法表や再承認の必要性をどう共有しますか。
回答を比較する際は、厳しい許容差を提示するかどうかだけでなく、その数値の根拠、測定の再現性、規格外時の透明性も重視します。測定箇所を定義しないまま数値だけを約束する提案では、量産後に解釈が食い違うおそれがあります。
試作、最低発注数量、納期、試験、取引条件は案件により異なるため、候補先ごとに確認します。外部検品を予定する場合は、その検品先が同じ測定図と判定ルールを使えるかも確認しましょう。
規格外が出たとき、量産品の出荷と再発注をどう判断するか
規格外の測定値は、直ちに測り直して消すのではなく、まず製品を識別し、初回の記録を残して確認します。再測定で値が変わった場合も、元の値と再測定の条件を記録し、なぜ差が生じたかを調べます。
出荷前の基本的な対応
- 対象を特定する。 品番、サイズ、ロット、個体、測定箇所、測定者、日時、仕様書の版を確認します。
- 測定条件を確認する。 起点と終点、製品の状態、置き方、器具、読み取り方法が合意内容に合っているかを調べます。
- 影響範囲を調べる。 同じサイズや工程の製品にも問題があるか、事前に合意した検査方法に沿って確認します。
- 原因と処置を協議する。 素材、構造、工程、仕上げ、測定方法などを確認し、修正や追加確認の可否を判断します。
- 権限者が決定する。 出荷保留、手直し、再検査、例外的な受け入れ、再製作などの選択肢を、契約と合意済み手順に沿って判断します。
- 結果を残す。 対象範囲、調査、処置、再検査、承認者、出荷判断を記録します。
手直しを行う場合は、寸法だけでなく、手直しによって製品の外観や着用上の特徴が変わらないかも確認します。例外的な受け入れを検討する場合は、対象数量や条件、承認者を明確にし、今回の判断が次回以降の恒久的な基準変更を意味するのかも区別します。
ロットの抜き取り方法、判定基準、規格外時の追加確認範囲は事前に合意してください。測定した一部の結果だけでロット全体の状態が自動的に確定するわけではありません。目標値を変更する場合も、出荷を成立させるためだけでなく、技術的な理由と関係者の承認が必要です。
再発注で引き継ぐべきこと
再発注では、前回の品番だけを指定せず、承認済みの測定図、寸法表、サンプル、判定ルールの版を明記します。前回の例外受け入れ、修正内容、測定上の問題も確認し、未解決事項を引き継ぎます。
素材、伸縮性、縫製構造、付属品、仕上げ方法などに変更がある場合、以前の寸法と許容範囲がそのまま妥当とは限りません。変更内容に応じて、サンプルの再評価、測定方法の確認、寸法表の改訂が必要かを協議します。変更がない再発注でも、量産記録を前回と比較できる形で保存しておくと、継続的な確認に役立ちます。
S-SHAPERと完成品寸法の合意を進めるには
S-SHAPERは、補整下着を含む製品のOEM・ODM開発・製造に加え、素材、サイズ、ブランドに関するカスタマイズ、品質管理やサプライチェーンに関するサービスを提供しています。完成品の寸法合意を相談する場合は、製品仕様の検討段階から測定箇所と承認方法を共有すると、量産前に認識の違いを確認しやすくなります。
相談前に用意したいのは、希望アイテムの仕様図、サイズ展開、重視する着用箇所、既存の寸法表、参考サンプルがある場合はその識別情報です。未確定の項目は空欄のままにせず、「測定位置を要協議」「伸ばした状態の測定要否を確認」などと記載します。
開発範囲はOEM・ODMサービス、サイズや仕様の相談範囲はカスタマイズサービス、記録や検品の相談範囲は品質管理に関する案内を確認できます。実際に対応する素材・構造、最低発注数量、サンプル、納期、試験、取引条件は案件ごとに確認してください。
まずは対象アイテムの重要測定箇所を図示し、目標値、許容範囲、測定条件、規格外時の処置を一枚の仕様書にまとめることから始めましょう。その案を製造先や検品担当者と照合すれば、数値だけを先に決めるより、量産時に使える合意につながります。