 DE
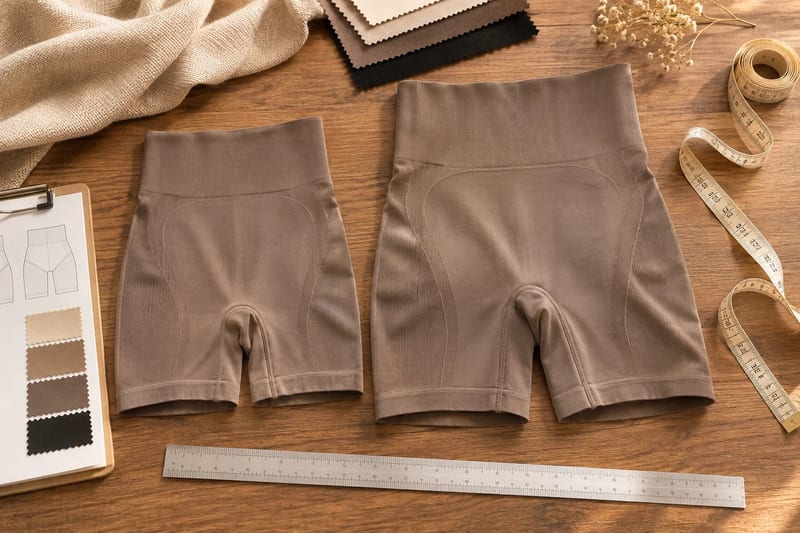
Maßtoleranzen für fertige Shapewear legen fest, wie weit ein gemessener Punkt vom vereinbarten Sollmaß abweichen darf. Belastbar sind sie nur, wenn beide Seiten auch Messpunkt, Zustand des Kleidungsstücks, Messverfahren und Entscheidungsregel festlegen. Eine pauschale Toleranz für alle Maße ist dabei nicht automatisch sinnvoll.
Für den Einkauf heißt das: Vereinbaren Sie eine größenbezogene Maßtabelle mit begründeten Grenzwerten je Messpunkt, bevor die Serienfertigung beginnt. Halten Sie außerdem fest, wer Grenzfälle prüft, wie Abweichungen dokumentiert werden und welche Unterlagen bei Nachbestellungen weitergelten.
Wozu dienen Maßtoleranzen bei Shapewear?
Eine Maßtoleranz schafft einen vereinbarten Rahmen für die Beurteilung des fertigen Kleidungsstücks. Textilien und Fertigungsprozesse führen zu Streuungen; außerdem kann die Messung selbst variieren. Die Toleranz übersetzt diese Realität in prüfbare Anforderungen, ohne das Sollmaß mit einem stets exakt erreichbaren Einzelwert zu verwechseln.
Bei Shapewear ist das besonders relevant: Dehnbare Materialien, unterschiedliche Strick- oder Nahtbereiche und formgebende Elemente beeinflussen, wie sich ein Teil flach messen lässt und wie es getragen wirkt. Eine Abweichung an einer Öffnung kann anders zu bewerten sein als dieselbe Abweichung an einer längeren Strecke.
Die Maßprüfung beantwortet allerdings nicht jede Qualitätsfrage:
- Ein Maß innerhalb seiner Grenzen beweist nicht allein, dass die Passform für alle vorgesehenen Körper geeignet ist.
- Ein korrektes Flachmaß beschreibt nicht vollständig das Dehnungs- oder Rücksprungverhalten.
- Eine Angabe zur Zuschnittgenauigkeit ist nicht automatisch eine Toleranz für das fertig verarbeitete Kleidungsstück.
- Die Freigabe eines Musters ersetzt keine vereinbarte Prüfung der Serienware.
Maßtabelle, Passformbeurteilung und gegebenenfalls gesondert vereinbarte Material- oder Funktionsprüfungen ergänzen sich. Welche Prüfungen für das konkrete Produkt erforderlich sind, müssen Käufer und Hersteller gemeinsam festlegen.
Einheitliche Toleranz oder Anforderungen je Messpunkt?
Eine einheitliche Toleranz ist einfach zu verwalten, aber nur dann vertretbar, wenn sie für die jeweiligen Messpunkte technisch und hinsichtlich der Passform begründet ist. Für viele Shapewear-Produkte ist es zweckmäßig, die Grenzen punktbezogen zu prüfen und bei Bedarf unterschiedlich festzulegen.
| Messpunkt oder Merkmal | Warum eine eigene Betrachtung sinnvoll sein kann |
|---|---|
| Flachbreite im Taillenbereich | Materialspannung, Verarbeitung und die vorgesehene Formwirkung können die Beurteilung beeinflussen. |
| Bein- oder Bundöffnung | Eine Abweichung kann das An- und Ausziehen, den Sitz oder das Einschneiden beeinflussen. |
| Länge eines Bodys entlang einer definierten Strecke | Änderungen an mehreren Verarbeitungsschritten können sich auf der Messstrecke auswirken; zugleich ist der Rumpfsitz zu berücksichtigen. |
| Trägerlänge oder verstellbarer Bereich | Entscheidend ist, ob im vereinbarten Messzustand genügend Einstellmöglichkeit vorhanden ist. |
Diese Beispiele sind keine Rangfolge und keine Vorgabe für konkrete Grenzwerte. Ein formgebendes Kleid kann andere kritische Punkte haben als eine Shaping-Shorts. Auch Material, Konstruktion und Größenbereich können eine unterschiedliche Bewertung erfordern.
Für jeden Punkt sollten Produktentwicklung und Hersteller gemeinsam fragen:
- Welche Funktion und welchen Einfluss auf die Passform hat das Maß?
- Wie zuverlässig lässt es sich am fertigen Teil nach der vorgesehenen Methode messen?
- Welche Streuung ist mit Material und Verarbeitung technisch begründbar?
- Sind Abweichungen nach oben und unten gleichermaßen relevant?
- Gelten Sollmaß und Grenzen für jede Größe oder benötigt die Gradierung eine eigene Betrachtung?
Die Grenzen können symmetrisch oder unterschiedlich nach oben und unten ausfallen. Entscheidend ist die Begründung, nicht die Einfachheit der Tabelle. Es gibt keinen aus dieser Anleitung ableitbaren universellen Toleranzwert. Werte müssen für das jeweilige Produkt vereinbart und anhand geeigneter Muster und Fertigungsinformationen überprüft werden.
Welche Messpunktdefinitionen müssen Hersteller und Prüfer teilen?
Alle Beteiligten benötigen dieselbe, eindeutig versionierte Messanleitung. Ein Begriff wie „Taille“ reicht nicht aus, wenn eine Person an der schmalsten Stelle und eine andere in einem festen Abstand zur oberen Kante misst.
Für jeden Messpunkt gehören mindestens folgende Angaben in die technische Unterlage:
- Bezeichnung und Bezug: Welches Teil und welche Größe werden gemessen? Wo beginnt und endet die Messstrecke?
- Position: Wird an einer Naht, Kante oder definierten Entfernung von einem Bezugspunkt angesetzt?
- Darstellung: Eine beschriftete Skizze oder ein Foto kann Mehrdeutigkeit reduzieren; die schriftliche Definition bleibt wichtig.
- Messweg: Gerade zwischen zwei Punkten, entlang einer Naht oder über eine festgelegte Kontur?
- Flachmaß oder Umfang: Wird eine einfache Breite am flach liegenden Teil erfasst oder ein Umfang? Eine Umrechnung darf nur erfolgen, wenn sie für den Punkt ausdrücklich festgelegt ist.
- Lage des Produkts: Wie werden Nähte, Lagen, Verschlüsse, Träger und Einsätze positioniert?
- Umgang mit Dehnung: Wird ohne absichtliches Dehnen gemessen? Falls eine gedehnte Messung verlangt wird, müssen Verfahren und anzuwendende Bedingungen gesondert definiert sein.
- Messmittel und Ablesung: Welches geeignete Messmittel, welche Einheit und welche vereinbarte Ablese- und Rundungsregel gelten?
Gerade bei stark elastischer Ware kann schon das Glattstreichen das Ergebnis verändern. Die Anleitung sollte deshalb beschreiben, wie Falten entfernt werden, ohne das Teil unkontrolliert zu ziehen. Bei verstellbaren Trägern muss beispielsweise klar sein, ob und wie sie für die Messung eingestellt werden.
Eine gemeinsame Probemessung am freigegebenen Referenzteil kann zeigen, ob die Anleitung verständlich ist. Weichen die Ergebnisse verschiedener Prüfer voneinander ab, sollte zunächst die Methode geklärt werden. Das Referenzteil ersetzt dennoch nicht die schriftlich vereinbarten Anforderungen.
Wie fließen Konditionierung und Messunsicherheit ein?
Vergleichbare Ergebnisse setzen einen vergleichbaren Zustand der Ware voraus. Vereinbaren Sie, welche Vorbereitung vor der Messung nötig ist, wie lange oder unter welchen Bedingungen das Teil gegebenenfalls ruhen soll und welche Umgebungsbedingungen dokumentiert werden. Ein unmittelbar nach einer Behandlung gemessenes Teil sollte nicht ohne Weiteres mit einer anders vorbereiteten Referenz verglichen werden.
ISO 139:2005 mit der Änderung von 2011 behandelt Normalklimate für die Konditionierung und Prüfung von Textilien. Daraus folgt aber weder eine allgemeingültige Toleranz für fertige Kleidungsstücke noch eine vollständige Anleitung für jede betriebliche Maßkontrolle. Lassen Sie sich erläutern, welche Vorbereitung und Bedingungen für die tatsächlich vereinbarte Methode gelten.
Auch die Messunsicherheit gehört vor Produktionsbeginn in die Diskussion. Sie beschreibt, vereinfacht gesagt, die Unsicherheit des ermittelten Messwerts; sie ist nicht dasselbe wie die erlaubte Produktabweichung. Einfluss können unter anderem Messmittel, Positionierung, elastisches Verhalten und Unterschiede zwischen Prüfern haben.
Für Grenzfälle sollten die Parteien vorab festlegen:
- Wie wird bei einem Wert nahe der Grenze vorgegangen?
- Ist eine erneute Messung vorgesehen und wer führt sie nach welcher Methode durch?
- Wie werden ursprünglicher Wert und weitere Ergebnisse dokumentiert?
- Wie wird relevante Messunsicherheit bei einer Konformitätsentscheidung berücksichtigt?
- Wer darf eine Entscheidung treffen, wenn das Ergebnis nicht eindeutig ist?
Die Regel muss zur Messmethode und zum Risiko passen. Es wäre nicht belastbar, nachträglich einen pauschalen Unsicherheitsabzug zu erfinden oder die Grenze zu verschieben, nur um eine Charge freizugeben. Ebenso wenig schafft eine zusätzliche Dezimalstelle für sich genommen eine genauere Messung.
Wie liest man Sollmaß, Grenzwerte und Abweichung?
Das Sollmaß ist der vereinbarte Zielwert für einen definierten Messpunkt und eine Größe. Die untere und obere Grenze bestimmen den zulässigen Bereich nach der vereinbarten Toleranz. Die Abweichung ergibt sich aus Messwert minus Sollmaß: Ein positives Vorzeichen bedeutet über dem Sollmaß, ein negatives darunter.
Die folgenden Werte sind ausschließlich hypothetische Rechenbeispiele. Sie sind keine empfohlenen Toleranzen, keine Produktspezifikation und keine vollständige Freigaberegel.
| Definierter Punkt | Sollmaß und hypothetische Toleranz | Grenzen | Hypothetischer Messwert | Abweichung und rein rechnerischer Vergleich |
|---|---|---|---|---|
| Flachbreite | 32,0 cm; ±0,4 cm | 31,6–32,4 cm | 32,3 cm | +0,3 cm; innerhalb |
| Festgelegte Rumpfstrecke | 58,0 cm; ±0,8 cm | 57,2–58,8 cm | 59,0 cm | +1,0 cm; außerhalb |
| Öffnung | 22,0 cm; −0,2/+0,3 cm | 21,8–22,3 cm | 21,7 cm | −0,3 cm; außerhalb |
Bei der Öffnung unterscheiden sich die zulässigen Abweichungen nach unten und oben. Ein Vergleich allein mit dem Betrag der Abweichung würde diese Unterscheidung übersehen. Ebenso wichtig ist, dass sämtliche Spalten dieselbe Einheit, Größe und Messpunktdefinition verwenden.
Die Tabelle zeigt nur den rechnerischen Vergleich mit den gewählten Grenzen. Sie legt weder den Umgang mit Messunsicherheit noch die Annahme oder Ablehnung einer Charge fest. Einzelwerte sollten erhalten bleiben: Abweichungen verschiedener Messpunkte dürfen nicht zu einem Durchschnitt verrechnet werden, der einzelne Grenzüberschreitungen verdeckt.
Welche Shapewear-Hersteller helfen bei der Festlegung von Maßtoleranzen?
Geeignet sind Hersteller, die nicht nur eine Maßtabelle entgegennehmen, sondern Messpunkte, Produktkonstruktion und Prüfgrundlage mit dem Käufer abstimmen können. Für die Auswahl ist weniger eine pauschale Zusage entscheidend als die Fähigkeit, die Anforderungen nachvollziehbar zu dokumentieren.
Fragen Sie potenzielle Anbieter insbesondere:
- Entwicklung: Können Sollmaße und Gradierung für das konkrete Produkt gemeinsam anhand von Mustern überprüft werden?
- Messmethode: Gibt es eine dokumentierte Anleitung mit Messposition, Produktzustand und Umgang mit Dehnung?
- Grenzen: Wie werden punktbezogene Toleranzen begründet und wer genehmigt Änderungen?
- Prüfung: Welche Messungen und gegebenenfalls weiteren Prüfungen sind für Muster und Serienware vorgesehen? Wer führt sie durch?
- Entscheidungen: Wie werden Grenzfälle, Abweichungen und Freigaben festgehalten?
- Nachbestellung: Wie werden Versionen von Material, Konstruktion, Maßtabelle und Referenzmuster gesteuert?
Für Marken mit eigenem Entwurf kann ein Anbieter mit OEM- und ODM-Entwicklung hilfreich sein, sofern der konkrete Leistungsumfang zum Projekt passt. Entscheidend bleibt, welche Entwicklungs-, Muster- und Prüfleistungen tatsächlich vereinbart werden. Klären Sie ebenso projektspezifisch Mindestbestellmenge, Muster, Fertigungs- und Lieferzeiten sowie Geschäftsbedingungen.
Wie wirken sich Abweichungen auf Serienfreigabe und Nachbestellungen aus?
Ein Messwert außerhalb der vereinbarten Grenzen löst zunächst eine dokumentierte Prüfung aus; er sollte weder automatisch ignoriert noch ohne vereinbarte Entscheidungsregel auf die gesamte Charge übertragen werden. Die passende Folge hängt von Prüfplan, betroffenen Teilen, Messpunkt und vertraglicher Vereinbarung ab.
Ein praxistauglicher Ablauf sieht so aus:
- Ergebnis sichern: Artikel, Größe, Charge, Messpunkt, Messwert, Grenzwert, Datum und verwendete Dokumentversion festhalten.
- Messung überprüfen: Identität, Zustand, Messposition, Messmittel und Berechnung kontrollieren. Eine gegebenenfalls vereinbarte Nachmessung ersetzt nicht stillschweigend den ursprünglichen Eintrag.
- Umfang untersuchen: Nach dem vereinbarten Prüfplan feststellen, ob weitere Teile oder Größen betroffen sind. Ein einzelner Wert erlaubt für sich genommen keine belastbare Aussage über die gesamte Charge.
- Ursache bewerten: Material, Zuschnitt, Verarbeitung, Produktzustand und Messmethode als mögliche Einflussfaktoren prüfen, ohne eine Ursache vorwegzunehmen.
- Entscheidung dokumentieren: Zuständige Personen entscheiden nach der Vereinbarung über Sperrung, weitere Prüfung, Korrektur, Nacharbeit, Ablehnung oder eine ausdrücklich genehmigte Abweichung. Nicht jede Option ist für jedes Produkt geeignet.
- Wirksamkeit prüfen: Falls eine Korrektur erfolgt, dokumentieren, wie das Ergebnis erneut bewertet und wer die Ware freigibt.
Eine Änderung des Sollmaßes oder der Toleranz braucht eine technische Begründung und die Zustimmung der zuständigen Stellen. Sie darf nicht bloß dazu dienen, ein vorhandenes Prüfergebnis nachträglich passend zu machen.
Was muss bei Nachbestellungen erhalten bleiben?
Bewahren Sie die freigegebene Maßtabelle, Messanleitung, Musterreferenz, Prüf- und Entscheidungsunterlagen mit Versionsstand auf. Prüfen Sie vor einer Nachbestellung, ob Material, Konstruktion, Bezugsquellen, Verarbeitung oder Größenlauf gegenüber der Freigabe verändert wurden.
Eine Änderung kann eine erneute Abstimmung oder Bemusterung erforderlich machen; ob und in welchem Umfang, ist projektbezogen zu entscheiden. Auch ohne Änderung sollten Auftrag und Prüfunterlagen eindeutig auf dieselbe gültige Version verweisen. So wird verhindert, dass eine ältere Tabelle oder ein überholtes Muster versehentlich zur Grundlage der Serienprüfung wird.
Wie kann S-SHAPER eine Vereinbarung zu Fertigmaßen unterstützen?
S-SHAPER bietet Entwicklungs- und Fertigungsleistungen für Shapewear im OEM-/ODM-Bereich sowie Anpassungen bei Material, Größen und Markenkennzeichnung an. Für ein konkretes Projekt kann das Unternehmen daher ein Ansprechpartner sein, um Produktentwicklung, Maßtabelle und die vorgesehene Qualitätskontrolle gemeinsam abzustimmen. Die Möglichkeiten sollten für den jeweiligen Artikel bestätigt werden; daraus folgt keine allgemeine Zusage zu bestimmten Toleranzen oder Prüfverfahren.
Als Vorbereitung können Käufer eine eigene Skizze der kritischen Messpunkte, den gewünschten Größenlauf und die Anforderungen an Passform und Dokumentation zusammenstellen. Besprechen Sie anschließend, welche Muster, Materialien, Konstruktionen und Prüfungen vereinbart werden und wer die endgültigen Grenzwerte freigibt. Informationen zum Rahmen der Qualitätssicherung und zu individuellen Anpassungen können dabei als Ausgangspunkt dienen.
Der nächste sinnvolle Schritt ist eine gemeinsame, versionierte Fertigmaßvereinbarung: mit definierten Messpunkten, begründeten Grenzen und einer Entscheidungsvorschrift, die vor der Serienprüfung von beiden Seiten bestätigt wird.