 FR
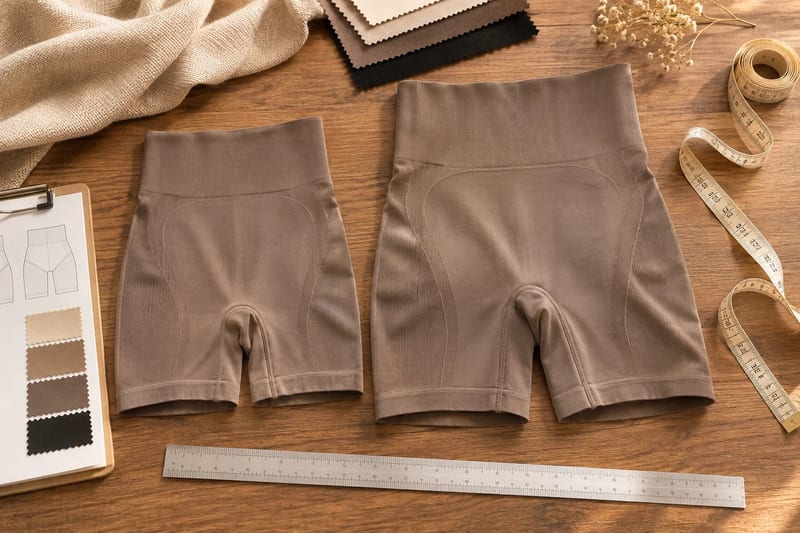
Pour une production de vêtements gainants, une tolérance de mesure est l’écart admissible, convenu à l’avance, entre la dimension cible et la dimension du vêtement fini. Elle doit être associée à une taille, à un point de mesure précisément défini et à une méthode commune. Une valeur unique appliquée à toute la fiche n’est pas forcément adaptée : une ouverture, une largeur à plat et une longueur de buste n’ont ni la même fonction ni les mêmes contraintes de fabrication.
La méthode la plus utile consiste à partir d’un échantillon et d’un tableau de mesures validés, puis à décider point par point des limites, des conditions de contrôle et de la conduite à tenir en cas d’écart. Il n’existe pas de tolérance universelle à reprendre sans examiner le modèle, sa matière et son usage.
À quoi sert réellement une tolérance de mesure ?
La tolérance donne à l’acheteur, au fabricant et au contrôleur un cadre commun pour interpréter les dimensions d’un article fini. Elle distingue la cible, qui correspond à la dimension recherchée, des limites admissibles, qui encadrent les écarts acceptés selon la règle convenue.
Elle sert notamment à :
- traduire la mise au point du produit en critères vérifiables pour la production ;
- repérer les écarts susceptibles d’affecter l’enfilage, le maintien ou la régularité des tailles ;
- éviter qu’une différence de méthode soit prise à tort pour un défaut de fabrication ;
- donner une base documentée aux décisions de contrôle et aux commandes suivantes.
Une mesure dans les limites ne prouve cependant pas, à elle seule, que le vêtement convient à toutes les morphologies ou qu’il procure le maintien souhaité. L’essayage, les propriétés de la matière, les coutures et la construction restent importants. Inversement, une mesure hors limites appelle une analyse : elle ne décrit pas automatiquement l’étendue du problème dans tout le lot.
La tolérance porte ici sur le vêtement fini, pas sur la seule précision annoncée pour une opération de coupe. Les transformations ultérieures, l’assemblage et l’état de la matière doivent être pris en compte dans la définition du contrôle.
Tolérance unique ou limites par point : que choisir ?
Une tolérance commune peut simplifier une fiche lorsque plusieurs points présentent des enjeux comparables et que l’équipe a vérifié sa pertinence. Elle devient difficile à défendre si elle est appliquée par défaut à toutes les dimensions, sans considérer leur fonction ni la façon de les mesurer.
| Point à examiner | Pourquoi le traiter séparément ? | Question à trancher |
|---|---|---|
| Largeur à plat du corps | La matière extensible peut se déformer sous la main du contrôleur ; la largeur participe à la sensation d’ajustement. | Quelle mise à plat et quelle tension sont autorisées ? |
| Ouverture de cuisse ou de bretelle | Une petite variation peut modifier l’enfilage ou la sensation au bord ; la finition peut aussi influencer la mesure. | Mesure-t-on l’ouverture au repos et entre quels repères ? |
| Longueur du buste d’un body | Le trajet de mesure et les points de départ et d’arrivée conditionnent fortement le résultat. | Suit-on la surface du vêtement ou une ligne définie à plat ? |
| Longueur d’un short gainant | Ourlet, assemblage et position de la pièce peuvent changer la lecture. | Mesure-t-on sur la couture ou entre deux repères fixes ? |
Le caractère critique d’un point dépend du modèle et de ses objectifs. Une marque peut, par exemple, accorder une attention particulière à une ouverture difficile à enfiler, tandis qu’un autre produit exige surtout une définition rigoureuse de la longueur du buste.
Pour choisir les limites, partez de la fonction du point, de l’essayage et de la régularité réalisable avec la matière et la construction retenues. Discutez aussi des conséquences d’une limite trop stricte ou trop large. La première peut entraîner des rejets difficiles à justifier ; la seconde peut masquer une variation gênante. Validez les valeurs pour chaque taille et chaque point concerné avant le lancement, sans copier automatiquement celles d’un autre modèle.
Quels points et méthodes l’usine et le contrôleur doivent-ils partager ?
Une fiche exploitable décrit où commence et où finit chaque mesure, comment placer le vêtement et comment lire l’instrument. Le seul intitulé « largeur taille » ne suffit pas : deux personnes peuvent mesurer à des hauteurs différentes tout en pensant contrôler le même point.
Pour chaque ligne de la fiche technique, précisez :
- Le produit et la taille : référence, version, variante concernée et tableau de taille applicable.
- L’emplacement : repères de couture, bord, pli ou distance depuis un élément identifiable. Ajoutez un schéma annoté si le texte laisse place au doute.
- Le parcours : mesure rectiligne, le long d’une couture ou suivant une autre ligne explicitement définie.
- La grandeur relevée : largeur à plat ou tour complet, sans supposer que l’une peut toujours être déduite de l’autre.
- La position de la pièce : fermetures attachées ou non, bretelles réglées selon quel repère, bords alignés et plis éliminés sans étirement non prévu.
- La manipulation et l’outil : instrument adapté, unité, résolution de lecture et manière de poser la règle ou le mètre. Si une tension est prévue, sa méthode doit être spécifiée plutôt que laissée à l’appréciation individuelle.
- La référence approuvée : identification de l’échantillon et version de la fiche auxquels le contrôle doit se rapporter.
Une largeur à plat au repos et une mesure sous étirement répondent à des questions différentes. Si la seconde est nécessaire, convenez d’une méthode adaptée et reproductible ; ne la substituez pas à la première au moment du contrôle. De même, ne doublez pas systématiquement une largeur pour annoncer un tour sans avoir vérifié que cette conversion correspond à la construction et à la méthode convenues.
Avant la production, demandez au fabricant et, si nécessaire, à l’inspecteur de mesurer les mêmes points sur un même échantillon. Comparez les lectures et résolvez les ambiguïtés de positionnement. Ce rapprochement pratique aide à détecter un désaccord de méthode avant qu’il ne se transforme en litige sur un lot.
Comment intégrer le conditionnement et l’incertitude de mesure ?
L’état de la pièce et les conditions de mesure peuvent influencer la comparaison. La fiche ou la méthode associée doit indiquer la préparation requise, le délai éventuel avant mesure et les conditions environnementales à consigner. Il faut notamment éviter de comparer une pièce venant de subir un traitement avec une référence préparée autrement comme si leur état était identique.
La norme ISO 139:2005 et son amendement de 2011 concernent les atmosphères normales de conditionnement et d’essai des textiles. Leur existence ne définit ni une tolérance universelle pour un vêtement fini ni, à elle seule, toutes les étapes d’un contrôle de production. Demandez quelle méthode s’applique réellement à votre article et comment ses conditions sont enregistrées.
L’incertitude de mesure représente le doute associé au résultat ; elle n’est pas synonyme de tolérance de fabrication. Elle peut notamment dépendre de l’instrument, de la lecture, du placement et de la réaction du tissu à la manipulation. Une fiche affichant davantage de décimales ne rend pas nécessairement le résultat plus fiable.
Pour un point proche d’une limite, convenez avant le contrôle de la règle de décision et de la façon dont l’incertitude pertinente intervient dans une déclaration de conformité. Faites préciser qui peut demander une nouvelle mesure, selon quelle méthode et comment les lectures initiales sont conservées. Ne déduisez pas arbitrairement une marge du résultat après coup et ne modifiez pas la limite pour faciliter la libération du lot. Une petite marque peut demander une règle claire et proportionnée, sans construire un dossier de métrologie complexe pour chaque mesure courante.
Comment lire correctement la cible, les limites et l’écart ?
La cible est la dimension recherchée pour un point et une taille donnés. Les limites inférieure et supérieure définissent la plage convenue. L’écart est la mesure relevée moins la cible : son signe indique si la lecture est au-dessus ou au-dessous de celle-ci.
Les limites peuvent être symétriques ou différentes de part et d’autre de la cible. Le tableau doit donc indiquer clairement les deux bornes ou les écarts admis dans chaque sens. Vérifiez également l’unité, la taille, le point et la version de la fiche avant toute comparaison.
| Colonne | Lecture utile | Vérification avant décision |
|---|---|---|
| Cible | Dimension attendue pour le point et la taille. | Correspond-elle à la fiche et à l’échantillon approuvés ? |
| Limites | Bornes admissibles convenues pour ce point. | Sont-elles exprimées dans la même unité et dans les deux sens ? |
| Mesure relevée | Lecture obtenue sur une pièce identifiée. | La pièce, la méthode et son état sont-ils documentés ? |
| Écart | Mesure relevée moins cible, avec son signe. | La lecture se situe-t-elle dans les limites selon la règle de décision convenue ? |
| Décision | Résultat de l’évaluation, et non simple calcul. | La règle relative aux lectures proches d’une limite a-t-elle été appliquée ? |
Une lecture supérieure à la cible n’est pas forcément hors limites ; une lecture inférieure ne l’est pas forcément non plus. Comparez chaque résultat à ses propres bornes. Ne compensez pas une ouverture trop petite par une longueur trop grande et ne transformez pas la moyenne de points différents en décision d’acceptation.
Conservez les résultats individuels avec l’identification des pièces contrôlées. Même si toutes les dimensions relevées se trouvent nominalement dans leur plage, l’acceptation du lot reste soumise au plan de contrôle et à la règle de décision convenus ; elle ne remplace pas une validation globale de l’ajustement.
Quels fabricants peuvent aider à définir les tolérances ?
Pour comparer des fournisseurs de vêtements gainants, cherchez moins une promesse générale de précision qu’une capacité à définir, appliquer et expliquer une méthode de mesure adaptée à votre produit. Un partenaire de développement ou de fabrication doit pouvoir discuter de la fiche technique avec l’équipe produit et clarifier les points susceptibles de varier selon la matière et l’assemblage.
Demandez aux candidats :
- Comment formalisez-vous les points de mesure et gérez-vous les désaccords de lecture avec un inspecteur externe ?
- Quelles informations sur l’état de la pièce, l’instrument et les conditions de contrôle figurent dans les relevés ?
- Comment proposez-vous et validez-vous les limites par point et par taille ?
- Quel plan de contrôle et quelle règle de décision s’appliqueront au lot ?
- Comment une non-conformité est-elle isolée, documentée et soumise à décision ?
- Comment les changements de matière, de construction ou de fiche sont-ils approuvés avant une nouvelle commande ?
Demandez à voir le format d’une fiche de mesures et d’un rapport, en vérifiant qu’ils permettent d’identifier les pièces et les versions. Un fournisseur peut accompagner la définition des limites sans que cela dispense l’acheteur d’approuver ses exigences. Les essais proposés, les quantités minimales, les échantillons, les délais et les conditions commerciales doivent être confirmés pour chaque projet.
Que faire d’un écart avant de libérer le lot ou de recommander ?
Une mesure hors limites doit déclencher la procédure convenue, pas une modification immédiate de la fiche. Mettez les pièces ou le lot concernés en attente selon le plan applicable et identifiez clairement ce qui est retenu. La portée d’un résultat isolé doit être évaluée à partir du plan de contrôle ; elle ne permet pas, à elle seule, de conclure que toute la production est conforme ou non conforme.
Procédez ensuite dans cet ordre :
- Vérifier l’identité : référence, taille, version de fiche, pièce contrôlée et échantillon de référence.
- Vérifier la mesure : point, placement, état de la pièce, instrument et conditions. En cas de nouvelle lecture, conserver aussi le résultat initial.
- Examiner la cause possible : matière, construction, assemblage ou autre facteur pertinent, sans présumer de la cause avant analyse.
- Définir la suite : contrôle complémentaire, tri, correction ou autre disposition, si elle est techniquement possible et approuvée par les parties habilitées.
- Tracer la décision : pièces concernées, résultats, responsable, justification, éventuelle dérogation et autorisation de libération ou de refus.
Une dérogation éventuelle doit être explicite et limitée à son périmètre ; elle ne change pas automatiquement les exigences des commandes suivantes. Une correction doit elle aussi être vérifiée selon la méthode convenue. Ne changez pas la cible ou les limites dans le seul but de faire passer un lot : toute révision exige une justification technique et les approbations prévues.
Pour une réassort, reprenez la dernière fiche approuvée, son historique de modifications, la référence de l’échantillon et les décisions ouvertes. Confirmez si la matière, la construction, les accessoires et les conditions de mesure restent identiques. Si un élément change, évaluez la nécessité d’un nouvel échantillon ou d’une nouvelle validation avant production. Le compte rendu de la commande précédente devient ainsi un outil de prévention, pas seulement une archive.
Comment S-SHAPER peut-il accompagner l’accord de mesures ?
S-SHAPER propose le développement et la fabrication OEM/ODM ainsi que la personnalisation des matières, des tailles et de la marque. Son catalogue comprend notamment des bodys, des shorts gainants, des caracos et des robes gainantes. Pour un projet donné, ces catégories ne présument ni de la matière retenue ni des limites de mesure applicables.
Lors d’une consultation, vous pouvez présenter votre fiche de points, l’échantillon de référence et les questions de contrôle à discuter dans le cadre du service de développement OEM/ODM ou de la personnalisation du produit. Les modalités de contrôle qualité sont également à préciser pour le modèle : méthode, relevés, traitement des écarts et responsabilités. Confirmez séparément les matières, la construction, les quantités minimales, les échantillons, les délais, les essais et les conditions commerciales.
Pour avancer sans engagement, préparez une fiche par modèle et taille avec les points illustrés, les cibles envisagées et les décisions encore ouvertes. Elle servira de base concrète pour comparer les propositions et parvenir à un accord de mesures avant la production.