 JA
補整下着の初回発注では、量産前に商品ごとの合否基準を決め、その基準に沿って資材、製造工程、完成品、梱包を順に確認します。最後に指摘への対応と数量を照合し、ブランド側が出荷の可否を記録するまでを一つの品質管理計画として扱います。
チェック項目を並べるだけでは、寸法差や縫製状態を誰がどう判定するかが曖昧です。まず承認サンプルと仕様書を整え、検査方法、記録の範囲、問題発生時の連絡先を委託先と合意しましょう。以下は商品に合わせて選び、記入して使えるチェックリストです。
補整下着の品質管理チェックリストを作る前に決めること
最初に、品番・色・サイズごとに「何を、どの方法で確認し、どの状態なら受け入れるか」を決めます。補整力や着心地は外観だけでは判定できず、同じ商品名でも素材や構造によって必要な確認は変わります。
- 対象範囲:品番、色、サイズ、発注数量、検査対象となるロットを明記する。セット品なら構成品も記載する。
- 承認基準:承認サンプルの識別番号と版、仕様書、採寸表、付属品一覧、表示原稿を紐づける。サンプルと文書が異なる場合の優先順位も決める。
- 寸法と許容差:サイズ別に測定箇所、平置きなどの条件、基準値、許容差を設定する。伸縮素材は置き方や引っ張り方で値が変わるため、測定方法を揃える。
- 構造と外観:パネル位置、表裏、縫い合わせ、色差、汚れ、糸始末などの判断基準を用意する。見本だけでは伝わりにくい箇所は写真や図でも示す。
- 機能と表示:留め具の開閉、肩ひもの調整、表示内容など、商品に必要な項目を定める。着圧や耐久性を訴求する場合は、その根拠となる評価方法と記録を別途決める。
- 検査と判定の責任:誰がいつ、どの数量を確認し、誰に報告するかを決める。重大な問題、修正できる問題、未解決事項の扱いも合意する。
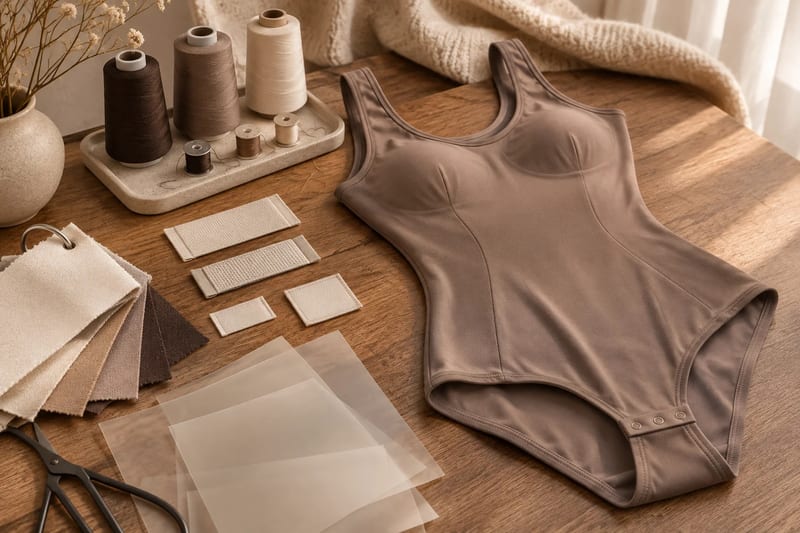
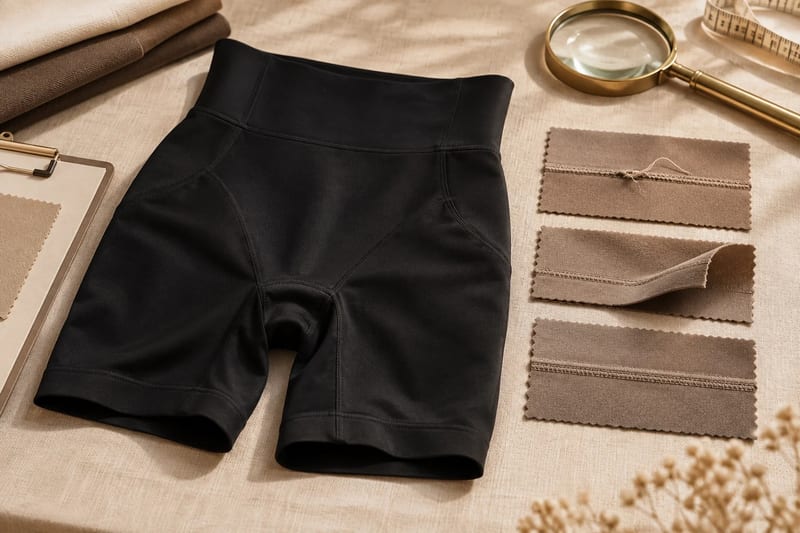
例えば、シェイピングショーツとボディスーツでは、確認すべき開閉部や丈が異なります。カップ、クロッチ、ストラップなどの有無に合わせて項目を選び、不要な欄を「合格」とせず「対象外」と記録します。基準値や許容差は、試作や着用評価を踏まえてブランドと製造委託先で決めてください。
採寸表には数値だけでなく、どの縫い目からどこまでを測るかも記載します。測定位置が曖昧なままでは、同じ製品でも担当者によって判定が変わります。測りにくい箇所は図を添え、量産前に双方が同じサンプルを測って、方法に食い違いがないか確認するとよいでしょう。
承認後の変更を管理する
初回生産では、試作後に生地や付属品の調達条件、パターン、表示原稿が変わることもあります。変更の提案者、影響する品番・サイズ、再確認の要否、承認者、適用開始時点を記録しましょう。
変更内容によっては、寸法だけでなく肌当たり、留め具との組み合わせ、表示や試験資料への影響も確認が必要です。古い仕様書と新しい部材が混在すると、検査自体が正しくても判定が食い違います。口頭で了承した変更も、量産に使う最新版へ反映してください。
裁断前に確認したい生地と付属品
資材の受入確認では、注文どおりの材料が届いたかに加え、後工程に進めてよい状態かを見ます。対象と方法は、資材の種類、供給元、注文条件に合わせて決めます。
- 生地・パワーネット:品番、色、数量、ロットの識別を照合する。汚れ、穴、織りむらや色の差を確認し、伸びる方向が裁断指示と合うか見る。
- ゴム・テープ・肩ひも:種類、幅、色、伸縮方向を確認する。サイズごとに長さが変わる場合は、裁断や取り付けに使う指示と照合する。
- ホック・ファスナー・アジャスター:形状、色、数量、組み合わせ、開閉や調整の可否を確認する。生地の厚みや取り付け位置との適合も試作品などで確かめる。
- 裏地・クロッチ布・カップ類:素材と配置、左右や表裏、サイズ別の品番を確認する。完成後に見えにくい部分ほど、組み立て前の確認が重要になる。
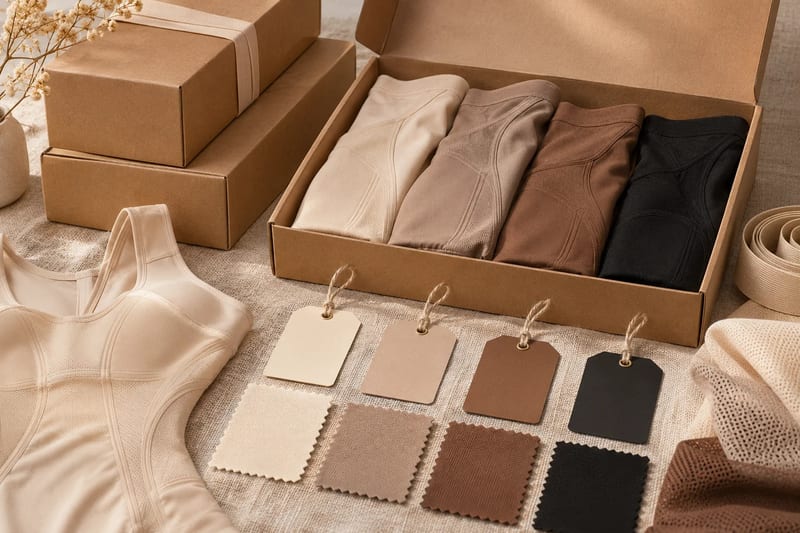
- ネーム・下げ札・包装資材:品番、サイズ、色、表示文言、バーコードなどを承認原稿と照合する。日本向けの商品表示は、対象商品に必要な内容を販売者側でも確認する。
部材が単体で正しくても、組み合わせたときに問題が出ることがあります。例えば、肩ひもの幅とアジャスターの通し幅が合っているか、ホックを留めたときに周囲の生地が干渉しないかは、実際の構成で確認します。色が近い部材の取り違えを防ぐため、品番や保管上の識別方法も合わせて確認しましょう。
色や風合いは、照明条件や比較する承認見本が違うと判断が分かれます。誰がどの条件で確認するかを先に決め、判断に迷う資材は使用前に保留します。物性や洗濯後の変化など、見た目だけでは判断できない項目は、必要な試験内容と結果の提供範囲を個別に確認してください。
受入記録には、資材名、ロット、数量、確認日、結果、保留・返品・使用承認の状態を残します。別ロットへの切り替えや代替部材の使用時は、当初の承認をそのまま適用できると考えず、製品への影響を確認します。不適合資材が使われた可能性がある場合に備え、どの製品に使用したかを追える記録も相談しておきます。
製造中に確認する項目
工程内では、後から直しにくくなる直前に確認することが効果的です。実際の組み立て順を聞き、別の層で隠れる縫い合わせや、付属品を大量に取り付ける前の確認点を選びます。
- 裁断と組み合わせ:生地の伸び方向、パーツの表裏、左右、サイズ別の取り合わせを確認する。パネル位置の誤りが連続していないか、組み立て前にも見る。
- 縫製と接合:承認した構造に対し、縫い合わせ位置、縫い飛び、ほつれ、過度な引きつれなどを確認する。縫い目の種類や強度の基準は、商品と用途に合わせて決める。
- 内側の構造:裏地、補整パネル、クロッチなど、完成後に外から見えにくい部分を確認する。肌に触れる箇所の縫い代や付属品の向きも対象にする。
- サイズ別の部材:基準サイズだけでなく、対象となるサイズのゴム長、肩ひも、カップ、表示などを作業指示と照合する。
- 変更後の初品:資材、設定、作業方法などを変更した場合は、変更箇所を反映した製品を確認し、必要な承認を得てから対象範囲への適用を進める。
例えば、補整パネルの向きは、次の層を重ねる前なら直接確認できます。完成後に表から見えなくなる構造は、最終検査だけで確認できるとは限りません。一方、工程内でその構造を確認していても、後から取り付けるサイズ表示や梱包の間違いまでは判定できません。
サイズ別の確認も重要です。基準サイズでは正しいゴム長でも、別サイズの指示が誤っていれば、仕上がりや着用感に影響します。現在生産しているサイズと作業指示、使用部材の記録を照合し、色やサイズの切り替え時に何を確認するか決めておきます。
工程の写真があるだけでは、どのサイズのどの箇所を何と照合したかは分かりません。確認数量、品番、サイズ、日時、基準の版、結果、指摘と処置を残せるか確認しましょう。問題が見つかった場合は、該当品を区別し、影響範囲を調べる間の作業継続や保留の判断も取り決めます。
工程内の確認項目や頻度は、すべての製造委託先で同じとは限りません。初回注文に必要な確認を選び、その記録を誰が作成・共有できるかを量産前に合意することが大切です。
工程内検査と最終検査の違い:なぜ両方必要か
工程内検査は、問題を早く見つけ、広がりや手戻りを抑えるための確認です。最終検査は、その後の取り扱いや付属品の取り付け、サイズ混入、梱包を含め、出荷対象の状態を確認します。見る時点と答える問いが違うため、一方の合格で他方を省けるとは限りません。
| 比較項目 | 工程内検査 | 最終検査 |
|---|---|---|
| 主な問い | 組み立て方や材料の使い方は基準どおりか | 完成品と出荷対象は注文・基準に合うか |
| 確認しやすい点 | 隠れる構造、裁断方向、変更直後の状態 | 寸法、外観、機能、表示、数量、梱包 |
| 限界 | 後工程の汚れ、部材違い、混入や梱包ミスは残り得る | 完成後に隠れた構造や全数の状態は確認しきれない場合がある |
| 指摘後の対応 | 対象範囲の特定、作業の保留、条件修正、再確認 | 対象品の隔離、選別・修正、再検査、出荷判断 |
例えば、縫い合わせ位置を工程内で確認した後でも、下げ札の付け間違いや個包装へのサイズ混入は起こり得ます。逆に、完成品の外観がきれいでも、内部パネルが正しい向きで入っていることまで、外側からは確認できない場合があります。したがって、両方の記録を突き合わせて出荷判断に使います。
抜取検査を使う場合は、ロットの定義、検査対象、抜取方法、判定方法、不合格時の扱いを検査担当者と事前に合意します。色・サイズをどのように対象に含めるかも明確にしてください。AQLを用いる方法を選んでも、合格ロットに不良品がないことや、実際の不良率が一定以下であることを保証するものではありません。抜取数や判定表を、このチェックリストだけから一律に決めないようにします。
また、外観や留め具の動作確認と、耐久性・素材特性を調べる試験は別です。実施していない試験を、完成品の見た目がよいという理由で「合格」にしないでください。
完成品と梱包のチェックリスト
最終検査では、合意した抜取計画に従って対象サイズ・色を確認し、完成品の状態と注文数量の両方を照合します。検査結果と、ブランドが出荷を認める判断は分けて記録します。
完成品の確認
- 寸法:採寸表の箇所を合意した方法で測り、サイズ別の基準値と許容差に照らす。生地を不必要に引っ張らないなど、測定条件を揃える。
- 外観:汚れ、穴、色差、引きつれ、縫い飛び、糸の残り、左右差などを確認する。表面だけでなく、内側や重なった部分も見る。
- 構造と機能:パネルや裏地、肩ひも、留め具が仕様どおりかを確認する。ホックの開閉や長さ調整などは、対象商品の通常の使い方に沿って確認する。
- 表示と識別:商品本体のサイズ表示、品番、組成や取扱いに関する表示、下げ札が、承認原稿と商品に一致するか確認する。
- 試験・訴求の根拠:必要と決めた試験について、対象素材・製品、条件、結果を記録と照合する。別製品や変更前の材料の結果を自動的に流用しない。
寸法が許容差内でも、留め具が使いにくい、内側の部材が誤っているといった問題は別に判定します。反対に、開閉ができることだけで、繰り返し使用したときの耐久性まで確認したことにはなりません。各項目について、実際に行った確認と未実施の評価を区別して報告します。
表示は、原稿の誤記だけでなく、正しいラベルが正しいサイズに付いているかも確認します。販売用の商品情報や包装表示と内容が異なる場合は、どれか一つを正と決めつけず、承認原稿と実際の仕様を照らして差異を解消します。
包装と数量の確認
個包装の向きや折り方、同梱物、袋の表示、外箱の品番・色・サイズ・数量を、承認した包装指示と照らします。留め具による生地への引っかかりや輸送中の汚れを避ける包装になっているかも、商品に合わせて確認します。
数量は総数だけでなく、色・サイズ別に注文書、検査対象、梱包明細を照合します。例えば架空の発注で、区分A・B・Cの注文数がそれぞれ80、70、50点なら合計200点です。梱包明細が79、70、50点なら合計199点で、Aが1点不足しています。これは数量差異を示す例であり、許容不足数を定めるものではありません。総数が一致していてもサイズ構成が違う場合があるため、内訳まで確認します。
梱包明細上の数量と実際の箱の中身を、どの範囲で照合するかも決めます。実際に受け取った数量が明細と異なる可能性もあるため、到着後の受入確認方法、差異を発見した際の連絡期限と対応窓口は、取引条件として事前に確認しておきましょう。
初回発注の品質管理を支援できる製造委託先の選び方
委託先は「検品できる」という説明だけでなく、発注する商品の基準を共有し、必要な記録を出せるかで比較します。自社ブランド向けの開発を依頼する場合と、既製品を仕入れる場合では、確認できる範囲も異なります。
| 比較する点 | 確認したい内容 |
|---|---|
| 開発範囲 | パターン、素材、サイズ、ブランド表示をどこまで調整できるか。変更後の承認方法は何か |
| 検査の実施 | 資材、工程内、完成品、梱包のどこを誰が確認するか。外部検査を入れる場合の調整が可能か |
| 記録の提供 | 採寸結果、検査数量、指摘写真、是正結果、試験資料など、注文に必要な証拠を共有できるか |
| 問題発生時 | 対象品の隔離、影響範囲の調査、再検査、費用負担と判断者をどう定めるか |
| 取引条件 | 最低発注数量、サンプル、納期、支払い、数量差異や不適合への対応をどう合意するか |
既製品の仕入れでは、製造途中の記録や部材変更にアクセスできないこともあります。その場合は、仕入れる品番の仕様、受入時に確認できる項目、表示、数量、返品や不足への対応を明確にします。一方、独自仕様の製造では、変更管理や工程内の証拠も含め、必要な範囲を依頼前に協議できます。どちらも、実際に提供される情報を確認してから検査計画を決めましょう。
比較時には「検査報告書を出せるか」だけでなく、何が記載されるかを確認します。少なくとも対象品番、サイズ、確認数量、使用した基準、結果、指摘事項が分かれば、出荷判断に使いやすくなります。写真だけ、あるいは「合格」という連絡だけでは、対象範囲や判断根拠が不足する場合があります。
必要な資料をすべて依頼できるとは限りません。委託先が作成できる記録と、ブランド側または別の検査担当者が補う記録を分け、費用や日程への影響も発注前に確認します。対応できない項目がある場合は、そのリスクを受け入れるのか、別の確認方法を設けるのかを明示しておきます。
指摘事項を是正し、出荷判定の記録を残す方法
指摘を「修正済み」と一言で閉じず、対象範囲と再確認の結果まで追える形にします。検査報告書は事実を伝える資料であり、出荷を認めるかどうかの判断そのものではありません。
- 記録する:品番、色、サイズ、ロット、発見工程、数量、問題の内容、写真、適用した基準を残す。
- 対象を区別する:該当品と未確認品を識別し、必要に応じて出荷や作業を保留する。影響する期間や部材を調べ、対象範囲を定める。
- 対応を決める:選別、修正、再製作、追加調査などの方法と担当者を合意する。原因が不明なら、推測を確定事項として扱わない。
- 再確認する:修正箇所だけでなく、修正による別の不具合がないかも、合意した範囲で確認する。再検査の対象と結果を記録する。
- 出荷を判定する:未解決事項、条件付きで受け入れる事項、数量差異を明示し、権限を持つ担当者が出荷可否を決める。
例えばサイズ表示の誤りが見つかった場合、発見した一点だけを付け替えて終了せず、同じ表示や作業指示を使った範囲を確認します。付け替え後は表示内容に加え、取り付け箇所に生地の傷みがないかなど、修正に伴う影響も確認対象にできます。具体的な範囲と方法は、発見状況に応じて合意します。
出荷判定の記録には、注文番号、対象ロットと数量、参照した検査報告、未解決事項、判定内容、判定者、日付をまとめます。条件付きで受け入れる場合は、その条件と対象数量も明記します。検査担当者が不適合を報告した事実を、後から出荷承認の記録で消さないことが大切です。
保存する資料は、承認済み仕様書とサンプルの識別情報、変更履歴、資材確認、工程内・最終検査の報告、必要な試験資料、梱包明細、指摘と再確認、出荷判定です。注文番号や品番、版を揃えて保管すると、納品後の照会や追加発注時に追跡しやすくなります。保存先、閲覧権限、保存期間は関係者間で定めてください。
S-SHAPERと初回発注の品質管理を検討するには
S-SHAPERは補整下着などについて、OEM・ODMによる開発・製造のほか、素材、サイズ、ブランド表示のカスタマイズ、品質管理やサプライチェーンに関するサービスを提供しています。ボディスーツやシェイピングショーツなど、検討する商品に合わせ、どの確認と記録を依頼できるかを個別に相談できます。
相談前には、品番ごとの仕様案、サイズ展開、希望する検査項目、出荷判定に必要な資料を整理しましょう。品質保証・適合性に関する案内も確認したうえで、素材、構造、最低発注数量、サンプル、納期、試験、費用を含む取引条件を案件ごとに確かめてください。特定の試験や管理方法が、すべての商品に適用されるとは限りません。
まずは上記のチェックリストから対象商品に必要な項目を選び、基準が未確定の箇所を洗い出すことが次の一歩です。その一覧を委託先との打ち合わせに使えば、量産前に役割と必要な証拠を具体的に決められます。